Volver a perspectivas
Artículo
Del residuo de poliéster a nuevos productos: lo que el reciclaje enzimático de PET aún debe demostrar
27 min de lectura
El 29 de septiembre de 2026, la empresa francesa Carbios anunció que se habían fabricado camisetas de poliéster reciclado en líneas de fabricación industriales europeas a partir de «residuos textiles y plásticos complejos», en un consorcio con Patagonia, PUMA y Salomon (Carbios, 29 de septiembre de 2026). El poliéster procedía del proceso enzimático de Carbios, que descompone el poli(tereftalato de etileno) (PET) en sus dos monómeros para que con ellos pueda fabricarse nuevo polímero. Cinco días antes, la misma empresa había informado de que la financiación de su primera planta comercial, en Longlaville, en el noreste de Francia, aún no se había cerrado (Carbios, 24 de septiembre de 2026).
Ambas afirmaciones pueden ser ciertas a la vez, porque responden a preguntas distintas. Una validación del producto muestra que un material puede recorrer una cadena de fabricación y cumplir las especificaciones de quienes lo compran. La producción comercial plantea si una planta puede hacerlo de forma continua, a su capacidad de diseño, con la materia prima que realmente puede comprar y a un coste que alguien esté dispuesto a pagar. Este artículo expone lo que demostró la validación de septiembre, explica la química y la ingeniería de procesos detrás de cada etapa e identifica la evidencia que aún haría falta para considerar el reciclaje enzimático de PET un proceso industrial estable.
Situación a 6 de octubre de 2026. Este artículo revisa la evidencia publicada sobre una tecnología y las comunicaciones de una sola empresa. Cuando afirma que Carbios no ha publicado o divulgado algo, se refiere a los comunicados e informes de Carbios enumerados en las Referencias, leídos hasta esa fecha. No es un estudio de todos los proyectos de reciclaje ni una evaluación de inversión.
Lo que mostró la validación de septiembre
El comunicado describe la cadena paso a paso y nombra a quién realizó la mayor parte. Carbios afirma que su proceso convirtió los residuos en monómeros «que cumplen estrictas normas de calidad y rendimiento, comparables a las de los materiales de origen petroquímico». El productor portugués de polímeros Selenis repolimerizó esos monómeros en «más de una tonelada» de PET reciclado (r-PET), comercializado como EnzyTex. Cuatro empresas identificadas de España y Francia lo hilaron, tejieron, tiñeron y confeccionaron después, «con cada etapa realizada en condiciones industriales estándar». El texto francés del comunicado, que Carbios designa como su versión oficial, coincide con el inglés en estos puntos.
| Etapa | Quién la realizó | Escala según lo divulgado | Tipo de evidencia |
|---|---|---|---|
| Materia prima | No aplica | Residuos textiles complejos (textiles preindustriales y textiles posconsumo) y residuos plásticos complejos; proporciones y organización en lotes no divulgadas | Comunicado de la empresa |
| Pretratamiento y despolimerización enzimática | Carbios | Reciclaje «preindustrial»; no se indica el emplazamiento de este lote | Comunicado de la empresa |
| Purificación de monómeros | Carbios | No se indica por separado | Comunicado de la empresa |
| Repolimerización a r-PET | Selenis, Portugal | «Más de una tonelada» | Comunicado de la empresa |
| Hilatura | ANTEX, España | Líneas de producción industriales | Comunicado de la empresa |
| Tejido de punto (tejido interlock) y tintura | Henitex y TAD, Francia | Equipos industriales, baño de tintura industrial | Comunicado de la empresa |
| Confección | ToptexCube (Chamatex Group), Francia | No se indica | Comunicado de la empresa |
Tabla 1. La cadena de producción descrita en el comunicado de Carbios del 29 de septiembre de 2026. «Comunicado de la empresa» significa que la afirmación es de la propia Carbios; no se publicó con él ningún informe de ensayo independiente.
El propio comunicado distingue dos escalas. Su resumen describe una «validación completa a lo largo de la cadena de valor textil, desde el reciclaje preindustrial hasta la fabricación a escala industrial». La escala industrial se aplica a las etapas posteriores: polimerización, hilatura, tejido de punto, tintura y confección. La etapa de reciclaje se describe como «preindustrial». Ni el comunicado en inglés ni el francés indican dónde tuvo lugar la despolimerización de este lote, y tampoco lo indica ninguno de los demás documentos de Carbios revisados para este artículo (los comunicados del 21 de julio y del 24 de septiembre de 2026, el documento de registro universal (Universal Registration Document) de 2025 y el informe financiero semestral de 2026). Como contexto, Carbios informó en julio de que había completado 100 lotes desde la puesta en marcha de su planta de demostración en Clermont-Ferrand, incluidas campañas con residuos textiles posconsumo complejos (Carbios, 21 de julio de 2026). No se indica si los monómeros de septiembre procedían de esas campañas.
El comunicado nombra varios tipos de residuos, pero no cómo se combinaron. Enumera residuos textiles complejos, tanto preindustriales como posconsumo, y residuos plásticos complejos, y explica que estos materiales se «consideran difíciles de reciclar debido a las mezclas de fibras (algodón, elastano) y a los contaminantes (tintes, acabados, siliconas)». No ofrece un reparto entre residuos textiles y plásticos, no dice si las categorías se procesaron juntas o en lotes separados, y no da ni el número de lotes ni una cifra de qué parte de los residuos de entrada acabó convertida en r-PET. No dice qué ocurrió con el algodón, el elastano, los tintes y los acabados.
La afirmación sobre el rendimiento es de la empresa. Según el comunicado, las fibras mostraron «plena compatibilidad con los procesos convencionales de fabricación textil» y una resistencia mecánica, una aptitud para la tintura y una solidez del color «equivalentes a las del poliéster virgen». El comunicado no nombra el laboratorio de ensayo, los métodos de ensayo ni los resultados. Se cita a un socio de marca, PUMA, que afirma que «los residuos complejos de PET pueden reciclarse en fibras de poliéster de alta calidad en las condiciones industriales existentes».
Lo que esto establece. Según la versión de la empresa, el r-PET fabricado a partir de monómeros recuperados por vía enzimática pasó por líneas textiles industriales ordinarias sin manipulación especial y dio lugar a una prenda. Eso importa, porque un polímero reciclado que requiere una manipulación especial en cada transformador tiene un valor limitado, se haya fabricado como se haya fabricado. Lo que el comunicado no establece es el funcionamiento continuo de la etapa de reciclaje, el funcionamiento a escala comercial, el rendimiento de residuo a polímero ni el coste.
Cómo corta una enzima el PET y por qué la cristalinidad es la barrera
La reacción es la hidrólisis de un enlace éster. El PET es un poliéster de ácido tereftálico (TPA) y etilenglicol (EG). Una hidrolasa de PET añade agua a través de los enlaces éster y libera TPA y EG, pasando por intermedios cortos. La etapa se desarrolla en agua a temperatura moderada: Carbios describe su proceso como una despolimerización «en medio acuoso a baja temperatura (aprox. 65 °C)» tras un pretratamiento como la extrusión y la reducción de tamaño (Carbios, documento de registro universal 2025, p. 19).
La enzima de referencia surgió de la ingeniería de proteínas. En 2020, investigadores de Carbios y de laboratorios de Toulouse describieron una variante modificada de la cutinasa de compost de hojas y ramas, LCC-ICCG, que despolimerizó al menos el 90 % del PET en monómeros en 10 horas, con 200 g de PET por kilogramo de mezcla de reacción y 3 mg de enzima por gramo de PET. También fabricaron botellas con los monómeros reciclados (Tournier et al., Nature, 2020). LCC-ICCG sigue siendo una enzima de referencia habitual en los estudios académicos citados más abajo.
El PET cristalino resiste a la enzima. Las cadenas de PET empaquetadas en cristalitos carecen de la movilidad que la enzima necesita para hidrolizarlas de forma eficiente, por lo que el PET semicristalino se funde primero y se enfría rápidamente hasta un estado mayoritariamente amorfo (Garate et al., PNAS, 2025). Investigadores del Laboratorio Nacional de Energías Renovables de EE. UU. (NREL) señalan que la mayoría de las hidrolasas de PET necesitan una cristalinidad del sustrato «normalmente <15 %» y un control del pH cercano a la neutralidad (Murphy et al., Nature Chemical Engineering, 2025). La temperatura de reacción es un compromiso. Las cadenas amorfas deben ser lo bastante móviles para ser atacadas, lo que favorece operar por encima de la transición vítrea del PET, pero esa misma movilidad permite que el polímero recristalice, lo que ralentiza la hidrólisis y puede llegar a detenerla. El PET es tratable porque cristaliza lentamente cerca de esa ventana (Garate et al.).
La forma de amorfizar cambia la economía. Murphy et al. compararon dos rutas en el laboratorio. El polvo criomolido (en torno a un 10 % de cristalinidad) se despolimerizó por completo en unas 10 horas. Los gránulos obtenidos extruyendo escamas de botella recicladas en un baño de agua refrigerada (también en torno a un 10 % de cristalinidad) tardaron unas 50 horas en alcanzar la conversión completa en las mismas condiciones. En su modelo de proceso, los gránulos, más lentos, seguían saliendo ganando, porque la criomolienda requiere nitrógeno líquido y una unidad de separación de aire. La ruta de granulación modelada tenía un coste de instalación un 60 % menor y un coste de operación un 30 % menor para esa etapa.
En los procesos en reactor estudiados, una conversión elevada depende de hacer que el PET sea mayoritariamente amorfo antes de la reacción y de limitar su recristalización durante ella.
El alcance es limitado, y deliberadamente. Se trata de un proceso controlado en reactor para PET pretratado, a unos 65 °C, con enzimas modificadas y control del pH. No dice nada sobre el comportamiento del PET en el suelo, el agua o los vertederos, donde no se da ninguna de estas condiciones. Tampoco se traslada automáticamente a otros poliésteres. En el estudio de PNAS, el poli(tereftalato de butileno) (PBT) totalmente cristalino, que no puede amorfizarse mediante temple en agua helada, dio un grado de despolimerización inferior al 1 % tras 24 horas con LCC-ICCG.
Por qué los residuos textiles no son escamas de botella
El PET para fibras se formula de manera distinta al PET para botellas. Las botellas se fabrican con PET de alto peso molecular con pocos aditivos y son fáciles de clasificar. Muchas fibras y tejidos contienen cadenas poliméricas cortas o agentes nucleantes que aceleran deliberadamente la cristalización, y los tintes, los pigmentos y otros polímeros pueden tener el mismo efecto (Garate et al.). El grupo de PNAS midió la diferencia directamente. Las escamas de botella pasaron de un 30 % a un 10 % de cristalinidad tras el temple desde el fundido, y un forro de bañador de PET pasó de un 39 % a un 15 %. Tras 24 horas con LCC-ICCG a 65 °C, las escamas de botella amorfizadas alcanzaron un 94 % de despolimerización y el textil un 83 %; las escamas de botella no amorfizadas alcanzaron un 52 %.
Las mezclas y los recortes de proceso son aún más difíciles. Un tejido deportivo de fibras mixtas de PET y PBT alcanzó solo un 13 % de despolimerización tras la amorfización, porque el PBT recristalizó a la temperatura de reacción y arrastró consigo al PET. Un recorte de no tejido de PET de automoción alcanzó un 36 % en un lote, y menos en otros (Garate et al.). El remedio propuesto por los propios autores, la mezcla reactiva en fundido para obtener copoliésteres de cristalización lenta, elevó algunos de estos grados de despolimerización a alrededor del 90 % en el laboratorio. Es una vía de investigación, no una etapa industrial consolidada. Protein Evolution Inc. apoyó el estudio; algunos coautores estaban vinculados a la empresa o habían trabajado como consultores para ella, y varios figuraban en solicitudes de patente relacionadas.
Las fibras que no son PET tienen que ir a alguna parte. Estudios de laboratorio han desmontado textiles mezclados paso a paso con distintos agentes:
- Enzimas secuenciales. Se utilizó una proteasa y después una celulasa para recuperar los componentes básicos de las fibras de lana y de celulosa en mezclas modelo y en una muestra real de residuos textiles. La cantidad recuperada dependía del componente de fibra y de la muestra, y la recuperación de celulosa disminuyó en las mezclas modelo con más PET. El PET restante se evaluó por separado, mediante espectroscopía infrarroja; esas cifras de recuperación no son una medida de la recuperación de PET (Quartinello et al., Polymers, 2018).
- Enzima y después disolvente. Tras la eliminación enzimática de la lana de un tejido de lana/PET/elastano, el elastano se disolvió en dimetilsulfóxido (DMSO) a 120 °C en 10 minutos, dejando intactas las fibras de PET (Boschmeier et al., Waste Management & Research, 2025). El lote más grande descrito fue de 200 g de textil en un recipiente de 4 litros.
- Celulasa y después hidrolasa de PET. En mezclas de poliéster y algodón de 65/35, 70/30 y 80/20, primero se hidrolizó el algodón y después el PET se despolimerizó con una hidrolasa modificada. El resumen indica una recuperación de monómeros del 90–92 % y una pureza del TPA superior al 99 % por RMN (Wang et al., Chinese Journal of Biotechnology, 2025; solo se revisó el resumen).
Se trata de demostraciones de laboratorio independientes entre sí, sobre tejidos distintos. Ninguna describe lo que hace Carbios con el algodón, el elastano o los acabados, algo que la empresa no ha divulgado en los documentos revisados.
La ruta establecida para la fibra de poliéster reciclado parte de las botellas. Textile Exchange, una asociación del sector, estima que en 2025 se produjeron unos 9,7 millones de toneladas de poliéster reciclado y que alrededor del 97 % procedía de botellas de plástico (Textile Exchange, Materials Market Report 2026). Esa cifra describe el origen de la materia prima, no la tecnología de reciclaje utilizada, y el pequeño porcentaje restante no corresponde en su totalidad a reciclaje de textil a textil. Las botellas limpias tienen ventajas de las que carecen los residuos textiles: polímero uniforme, pocos aditivos y una recogida establecida. Los autores del NREL escriben que el PET limpio y de alta calidad «puede y debe reciclarse mecánicamente debido a las ventajas energéticas inherentes a ese enfoque», y ven la despolimerización como una vía para los flujos que el reciclaje mecánico gestiona mal, como los termoformados, las botellas de color, los textiles y los finos.
Del hidrolizado al monómero de grado polimérico
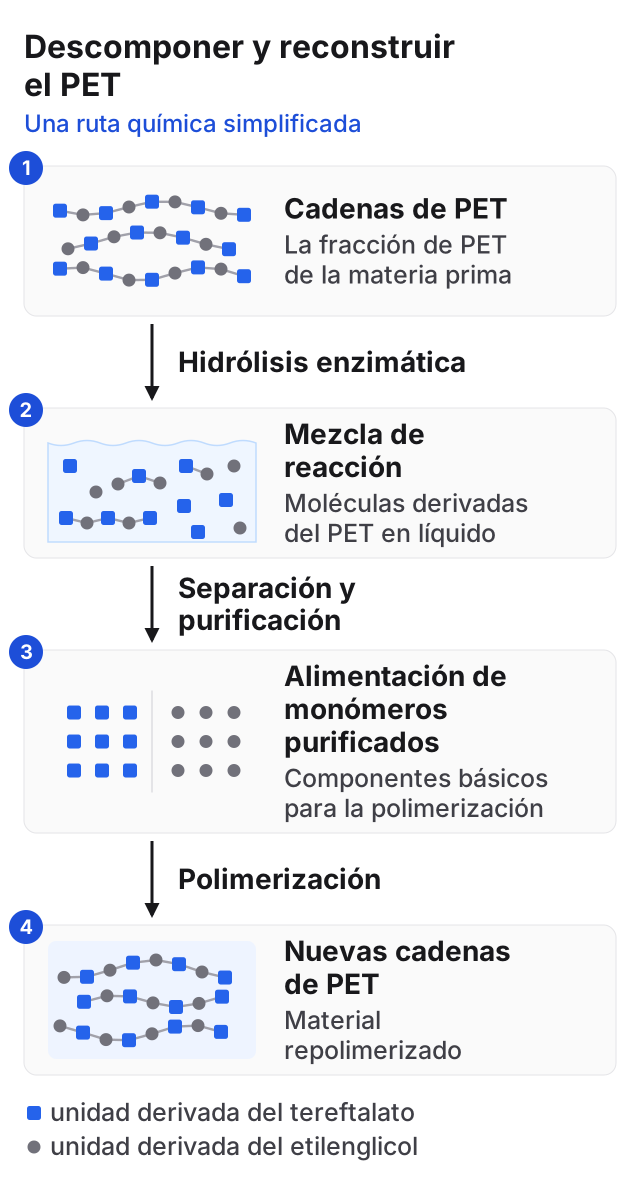
La etapa enzimática deja un licor acuoso diluido que todavía hay que depurar. Convertirlo en monómeros lo bastante limpios para la polimerización es un problema de separación, y el estudio de proceso del NREL que se analiza más abajo sitúa aquí, y no en la enzima, buena parte del coste y de la carga ambiental de su diseño modelado. Carbios enumera sus operaciones posteriores como «filtración, decoloración, purificación, cristalización del AT [ácido tereftálico], destilación del MEG» (documento de registro universal, p. 19). Los documentos revisados no ofrecen la química ni las cifras de consumo de estas etapas.
En los diseños del NREL, el control del pH crea un problema de sales. Cada TPA liberado es un diácido, de modo que la reacción se acidifica a medida que avanza, mientras que la mayoría de las hidrolasas de PET necesitan un pH cercano a la neutralidad. En el proceso que Murphy et al. ensayaron y modelaron, se añade base de forma continua y el TPA termina como sal disuelta o precipitada. En su diseño convencional, el hidróxido de sodio mantiene el pH y después el ácido sulfúrico convierte de nuevo la sal disódica en TPA. Eso genera 0,85 kg de sulfato de sodio por cada kilogramo de TPA (Murphy et al.). El equipo del NREL ensayó en su lugar hidróxido de amonio. En ensayos en biorreactor de 0,25 litros, la sal de tereftalato de amonio precipitó y pudo descomponerse de nuevo en TPA y amoníaco calentándola a unos 190 °C, de modo que el amoníaco puede reciclarse. En su modelo, esto redujo el consumo de ácido y base en más del 99 % y el coste anual de operación de esas operaciones unitarias en un 74 %. Los rendimientos medios de TPA en los experimentos en reactor de cinco pasadas fueron del 87,8 % con hidróxido de sodio y del 91,1 % con hidróxido de amonio. Estas son las opciones y los resultados del estudio; los documentos revisados no indican cómo controla Carbios el pH ni cómo recupera el TPA.
El etilenglicol tiene que extraerse del agua. El EG sale del reactor como una solución acuosa diluida, y eliminar el agua por destilación consume mucha energía. En el diseño de referencia anterior del NREL, la recuperación del EG representaba el 88 % del consumo de vapor. El equipo comprobó que LCC-ICCG no perdía una actividad significativa a lo largo de 24 horas hasta que las concentraciones de EG superaban los 250 g/L. Eso permitió un esquema fed-batch (lote alimentado) en el que se añaden PET y enzima frescos al mismo licor varias veces, lo que aumenta la concentración de EG antes de la destilación. Experimentalmente, el licor no superó los 70 g/L por limitaciones del equipo; el modelo de proceso supuso 250 g/L. En la página del compuesto etilenglicol de ChemAbout hay más información sobre el propio glicol.
En el modelo del NREL para balas de envases, la enzima fue una parte pequeña del coste; el pretratamiento y las separaciones en torno a la enzima fueron centros de coste importantes.
Las métricas destacadas miden cosas distintas. Los anuncios sobre el rendimiento del reciclaje suelen indicar una de las métricas siguientes y omitir las demás.
| Métrica | Qué mide | Valores de ejemplo (fuente, fecha) |
|---|---|---|
| Conversión | Proporción del PET en el reactor que se ha despolimerizado | «Más del 95 % de conversión alcanzado en 24 horas en flujos de residuos textiles posconsumo complejos» (Carbios, 21 de julio de 2026; sin datos publicados); al menos el 90 % en 10 h (Tournier et al., 2020) |
| Rendimiento de monómero | TPA (o EG) realmente recuperado como proporción de la cantidad teórica | 87,8 % y 91,1 % de rendimiento medio de TPA en ensayos en biorreactor de cinco pasadas (Murphy et al., 2025, PET amorfo criomolido) |
| Pureza | Proporción del producto recuperado que corresponde al monómero objetivo | PET residual y oligómeros: 2,9 % de los sólidos de tereftalato de amonio recuperados antes de la recristalización (Murphy et al., 2025); TPA >99 % por RMN (Wang et al., 2025, resumen) |
| Contenido reciclado | Proporción de material reciclado en el producto final | «Productos de poliéster 100 % reciclado» (Carbios, 29 de septiembre de 2026); el modelo del NREL fija el contenido reciclado en el 98 % porque en la polimerización se utiliza EG de reposición de origen petroquímico |
| Rendimiento másico del proceso completo | Producto obtenido por tonelada de residuos de entrada | 0,92 kg de r-PET por kg de bala, modelado (Murphy et al., 2025); no divulgado para la validación de septiembre |
Tabla 2. Cinco métricas que a menudo se confunden. Un valor alto en una de ellas dice poco sobre las demás.
Un producto puede ser poliéster 100 % reciclado aunque una parte sustancial de los residuos de entrada salga del proceso como otra cosa. La conversión puede ser alta y el rendimiento tras la purificación, menor. La pureza solo tiene sentido frente a una especificación, y los documentos de Carbios revisados no dan ninguna para el r-PET de septiembre.
Lo que puede responder un modelo de proceso
El modelo público más detallado es para residuos de envases, no para textiles. Murphy et al., un estudio revisado por pares del NREL, la Universidad de Massachusetts Lowell y la Universidad de Portsmouth publicado en mayo de 2025, combinó datos de laboratorio con simulación de procesos y con análisis tecnoeconómico y de ciclo de vida. Varios autores han presentado solicitudes provisionales de patente en EE. UU. sobre la recuperación de glicol y de sales de tereftalato que describe el artículo, y uno de los autores es miembro del consejo asesor de Samsara Eco, según declara el propio artículo. El estudio es investigación de procesos. No es una auditoría de ninguna empresa y no modela el proceso de Carbios.
Qué se modeló. Una planta que procesa 150 toneladas al día (unas 55 000 toneladas al año) de balas de termoformados posconsumo y de PET de color, compradas a 0,40 USD/kg con un 5 % de impurezas. Las etapas del proceso fueron extrusión en fundido y granulación, despolimerización al 20 % en peso de sólidos y 65 °C con 24 horas por pasada (más rápido que las aproximadamente 50 horas medidas para los gránulos; con 72 horas, el precio modelado sube solo alrededor de un 4 %), cinco pasadas sobre el mismo licor, control del pH con hidróxido de amonio y destilación del EG con recompresión mecánica de vapor. Los costes están en base 2022, con una vida útil de la planta de 30 años y una tasa interna de retorno después de impuestos del 12 % (información suplementaria, tabla 8).
Qué encontró, dentro de esos límites. El precio mínimo de venta (MSP) modelado del PET reciclado, es decir, el precio al que el valor actual neto de la planta es cero, fue de 1,51 USD/kg. El artículo lo compara con un precio medio de mercado en EE. UU. del PET de grado botella de 1,87 USD/kg en 2018–2022. Su figura de costes muestra también una media de cinco años para el PET de grado botella en el noreste de Asia de 1,15 USD/kg, inferior al MSP modelado. Los mayores componentes del MSP fueron la recuperación del capital (34 %) y la materia prima (30 %). El tratamiento de residuos aportó un 9 %, la enzima alrededor de un 4 % y la electricidad alrededor de un 5 %.
El precio de la materia prima es lo que más mueve el resultado. Cuando el análisis de sensibilidad de los autores elevó el precio de la materia prima de 0,40 USD/kg a 1,00 USD/kg, cifra que dan como precio estimado de los «textiles clasificados manualmente y sin avíos», el MSP modelado pasó de 1,51 USD/kg a unos 2,20 USD/kg (tabla suplementaria 23). En ese escenario solo cambió el precio. El proceso, los rendimientos y las impurezas siguieron siendo los del diseño para balas de envases, por lo que no es un modelo de residuos textiles mezclados. Una planta más pequeña (50 toneladas al día) dio 1,98 USD/kg.
El resultado ambiental tiene un límite declarado. Con un enfoque de la cuna a la puerta (cradle-to-gate), desde la recogida del PET posconsumo hasta el granulado de r-PET, el proceso modelado emitió un 46 % menos de gases de efecto invernadero que la producción de PET virgen, y un 62 % menos con electricidad y calor descarbonizados. Obtuvo peores resultados que el PET virgen en toxicidad humana y uso del suelo, principalmente por el tratamiento de residuos, la recogida de la materia prima y la producción de enzimas. Los autores concluyen que «la generación de residuos sigue siendo el principal desafío», y señalan alrededor de un 3 % en peso de EG en la corriente de aguas residuales.
Lo que el modelo no puede responder. No puede dar el coste de una planta alimentada con textiles, el rendimiento a partir de residuos textiles mezclados reales, la fiabilidad de una planta a lo largo de los años ni los márgenes de ninguna empresa. Muestra qué variables deciden el resultado: el precio y la calidad de la materia prima, la intensidad de capital, la carga de sólidos, el tamaño de la planta y las separaciones en torno a la enzima.
La evidencia que aún falta para la producción comercial
En qué punto están las plantas de Carbios. La construcción de la planta de Longlaville, dimensionada para unas 50 000 toneladas de residuos de PET al año, comenzó en octubre de 2023 y se suspendió en diciembre de 2024 (documento de registro universal, p. 24). El 3 de agosto de 2026, Carbios declaró que la due diligence (diligencia debida) en curso no le permitiría cumplir su objetivo de cierre financiero para el 30 de septiembre de 2026, y que esto «aplaza el calendario previsto para el inicio de la producción». El objetivo anterior había sido el primer semestre de 2028 (Carbios, 3 de agosto de 2026). Ninguno de los documentos de Carbios revisados da una nueva fecha de inicio. El informe semestral publicado en septiembre indica que la financiación de la planta aún no está asegurada y estima su coste de construcción en 230 millones de euros (informe financiero semestral 2026 de Carbios, pp. 6 y 19, en francés). Carbios informa de la aprobación del comité de crédito de una mayoría de los prestamistas, de la due diligence en curso por parte de agencias de crédito a la exportación y de socios de capital, de 42,5 millones de euros en subvenciones públicas aseguradas y de un acuerdo con el sector de bebidas en fase de cierre que, según prevé, elevará las preventas al 60 % de la capacidad nominal. También afirma que revisiones independientes de los aspectos técnicos, económicos, ambientales y jurídicos del proyecto «confirman tanto su viabilidad económica como la pertinencia de su ubicación en Francia». Los informes subyacentes no estaban incluidos en los materiales de Carbios revisados para este artículo ni enlazados desde ellos. Por otra parte, Carbios prevé que la primera planta licenciada a su socio chino Wankai, en Haining, se ponga en marcha a más tardar en el primer semestre de 2028 (Carbios, 2 de junio de 2026).
Estos son hechos de financiación y construcción relativos a los proyectos de una sola empresa. Una financiación tardía no es evidencia de un fallo técnico, y las aprobaciones de los prestamistas o las alianzas con marcas no son evidencia de competitividad en costes. Este artículo no ha examinado las plantas de despolimerización enzimática o química de otras empresas.
Siete tipos de evidencia cerrarían la brecha. Cada uno es algo que un lote de demostración o una validación del producto no pueden aportar.
- Un balance de masa para la materia prima textil. Toneladas de residuos de entrada, toneladas de r-PET de salida, y el destino y la cantidad de cada corriente que no es PET: algodón, elastano, tintes, acabados y restos.
- Especificaciones publicadas con sus métodos. Especificaciones de los monómeros y del polímero, y resultados de ensayo de las prendas con métodos identificados, para poder comprobar la afirmación «equivalente al virgen».
- Datos de operación continua. Tiempo en servicio, consistencia entre lotes, consumo de enzima por tonelada y frecuencia con la que las unidades de purificación se ensucian o necesitan limpieza, a lo largo de meses y no de campañas.
- Materia prima en volumen. Los residuos textiles deben recogerse, clasificarse por composición y despojarse de cremalleras, botones y estampados antes de llegar a un reactor. Las propias declaraciones de riesgos de Carbios señalan la creación de la cadena de suministro como un riesgo incluso para la materia prima de envases (documento de registro universal, p. 51).
- Efluentes y subproductos. El volumen y el tratamiento de las aguas residuales, y el destino de las sales y del glicol residual, que el modelo del NREL identifica como la principal carga ambiental restante.
- Coste a nivel de planta con precios reales de la materia prima. Costes medidos en una planta en funcionamiento, y no costes modelados a partir de un diseño para otra materia prima.
- Un análisis de ciclo de vida para la materia prima textil. Realizado con un límite declarado y un producto de comparación declarado, ya que el modelo publicado abarca balas de envases.
Una camiseta reciclada demuestra que el material funciona en una fábrica textil. Evaluar el rendimiento comercial exige evidencia de operación sostenida, calidad constante del producto y economía del proceso en condiciones de operación representativas.
La validación de septiembre respondió a una pregunta real que trabajos anteriores habían dejado abierta, y la respondió en equipos textiles industriales. Las preguntas que quedan se refieren a la propia etapa de reciclaje a escala, y los documentos de Carbios revisados aquí no publican los datos de operación de planta que las responderían.
Las citas de este artículo son traducciones al español realizadas por ChemAbout de los textos en inglés de las fuentes citadas, no versiones oficiales en español. Carbios publica sus comunicados de prensa en inglés y en francés y designa el texto francés como el oficial; el informe financiero semestral se cita a partir de su original en francés.
Referencias y lecturas complementarias
Comunicaciones de la empresa (Carbios)
- Carbios, Carbios and the Fiber-to-Fiber Consortium successfully validate the industrial-scale production of recycled polyester T-shirts made from complex plastic and textile waste, 29 September 2026
- Carbios, Carbios reports first-half 2026 results, 24 September 2026
- Carbios, Rapport financier semestriel 2026 (half-year financial report, in French)
- Carbios, Carbios provides an update on the financing of its Longlaville plant project, 3 August 2026
- Carbios, Carbios reaches milestone of 100 batches at its Industrial demonstration plant and expands its licensing offering to the textile market, 21 July 2026
- Carbios, Update on the Carbios – Wankai project in China, 2 June 2026
- Carbios, 2025 Universal Registration Document
Investigación
- Murphy NP, Dempsey SH, DesVeaux JS et al. Process innovations to enable viable enzymatic poly(ethylene terephthalate) recycling. Nat Chem Eng 2025;2:309–320 (accepted manuscript, OSTI)
- Tournier V, Topham CM, Gilles A et al. An engineered PET depolymerase to break down and recycle plastic bottles. Nature 2020;580:216–219
- Garate H, Freymond C, Breloy L et al. Reactive mixing enables enzymatic depolymerization of recalcitrant or unsortable polyester wastes. Proc Natl Acad Sci USA 2025;122
- Quartinello F, Vecchiato S, Weinberger S et al. Highly selective enzymatic recovery of building blocks from wool-cotton-polyester textile waste blends. Polymers 2018;10:1107
- Boschmeier E, Mehanni D, Sedlmayr VL et al. Recovery of pure PET from wool/PET/elastane textile waste through step-wise enzymatic and chemical processing. Waste Manag Res 2025
- Wang H, Cun Y, Wang M et al. Enzymatic depolymerization of polyester-cotton textiles for the recovery of terephthalic acid. Sheng Wu Gong Cheng Xue Bao (Chin J Biotechnol) 2025
Datos del sector