Retour aux analyses
Article
Des déchets de polyester aux nouveaux produits : ce que le recyclage enzymatique du PET doit encore prouver
28 min de lecture
Le 29 septembre 2026, l’entreprise française Carbios a annoncé que des T-shirts en polyester recyclé avaient été produits sur des lignes de fabrication industrielles européennes à partir de « déchets textiles et plastiques complexes », au sein d’un consortium avec Patagonia, PUMA et Salomon (Carbios, 29 septembre 2026). Le polyester provenait du procédé enzymatique de Carbios, qui décompose le poly(téréphtalate d’éthylène) (PET) en ses deux monomères afin de fabriquer à partir de ceux-ci un nouveau polymère. Cinq jours plus tôt, la même entreprise avait indiqué que le financement de sa première usine commerciale, à Longlaville, dans le nord-est de la France, n’était toujours pas bouclé (Carbios, 24 septembre 2026).
Les deux affirmations peuvent être vraies en même temps, car elles répondent à des questions différentes. Une validation du produit montre qu’un matériau peut traverser une chaîne de fabrication et satisfaire aux spécifications de ceux qui l’achètent. La production commerciale pose une autre question : une usine peut-elle le faire en continu, à sa capacité de conception, avec la matière première qu’elle peut réellement acheter, à un coût que quelqu’un acceptera de payer ? Cet article expose ce que la validation de septembre a démontré, explique la chimie et le génie des procédés qui sous-tendent chaque étape, et identifie les preuves qui seraient encore nécessaires pour qualifier le recyclage enzymatique du PET de procédé industriel stable.
État au 6 octobre 2026. Cet article examine les éléments publiés sur une technologie et les informations communiquées par une entreprise. Lorsqu’il indique que Carbios n’a pas publié ou divulgué une information, cela renvoie aux communiqués et rapports de Carbios énumérés dans les Références, tels que lus jusqu’à cette date. Il ne s’agit ni d’un panorama de l’ensemble des projets de recyclage ni d’une évaluation d’investissement.
Ce qu’a montré la validation de septembre
Le communiqué décrit la chaîne étape par étape et nomme ceux qui en ont réalisé l’essentiel. Carbios indique que son procédé a transformé les déchets en monomères « répondant à des standards de qualité et de performance élevés, comparables à ceux des matériaux issus de la pétrochimie ». Le producteur portugais de polymères Selenis a repolymérisé ces monomères en « plus d’une tonne » de PET recyclé (r-PET), commercialisé sous le nom d’EnzyTex. Quatre entreprises nommément désignées, en Espagne et en France, l’ont ensuite filé, tricoté, teint et cousu : « Chacune de ces opérations a été réalisée dans des conditions industrielles standard ». Le texte français du communiqué, que Carbios désigne comme sa version officielle, concorde avec le texte anglais sur ces points.
| Étape | Réalisée par | Échelle communiquée | Type de preuve |
|---|---|---|---|
| Matière première | Sans objet | Déchets textiles complexes (textiles pré-industriels et textiles post-consommation) et déchets plastiques complexes ; proportions et constitution des lots non divulguées | Communiqué de l’entreprise |
| Prétraitement et dépolymérisation enzymatique | Carbios | « recyclage préindustriel » ; site de ce lot non précisé | Communiqué de l’entreprise |
| Purification des monomères | Carbios | Non précisé séparément | Communiqué de l’entreprise |
| Repolymérisation en r-PET | Selenis, Portugal | « plus d’une tonne » | Communiqué de l’entreprise |
| Filature | ANTEX, Espagne | Lignes de production industrielles | Communiqué de l’entreprise |
| Tricotage (tissu interlock) et teinture | Henitex et TAD, France | Équipements industriels, bain de teinture industriel | Communiqué de l’entreprise |
| Confection | ToptexCube (Chamatex Group), France | Non précisé | Communiqué de l’entreprise |
Tableau 1. La chaîne de production décrite dans le communiqué de Carbios du 29 septembre 2026. « Communiqué de l’entreprise » signifie que l’affirmation émane de Carbios elle-même ; aucun rapport d’essai indépendant n’a été publié avec ce communiqué.
Le communiqué distingue lui-même deux échelles. Son résumé évoque une « validation complète sur l’ensemble de la chaîne de valeur textile, du recyclage préindustriel à la transformation industrielle ». L’échelle industrielle s’applique aux étapes en aval : polymérisation, filature, tricotage, teinture et couture. L’étape de recyclage est qualifiée de préindustrielle. Ni le communiqué anglais ni le communiqué français n’indiquent où a eu lieu la dépolymérisation de ce lot, et aucun des autres documents de Carbios examinés pour cet article ne le précise non plus (les communiqués du 21 juillet et du 24 septembre 2026, le document d’enregistrement universel 2025 et le rapport semestriel 2026). Pour mémoire, Carbios a indiqué en juillet avoir réalisé 100 lots depuis la mise en service de son usine de démonstration de Clermont-Ferrand, dont des campagnes sur des déchets textiles post-consommation complexes (Carbios, 21 juillet 2026). Il n’est pas précisé si les monomères de septembre provenaient de ces campagnes.
Le communiqué cite plusieurs types de déchets, mais pas la manière dont ils ont été combinés. Il énumère des déchets textiles complexes, à la fois pré-industriels et post-consommation, et des déchets plastiques complexes, et explique que ces matériaux sont « considérés comme difficiles à recycler en raison des mélanges de fibres (coton, élasthanne) et des contaminants (colorants, apprêts, silicones) ». Il ne donne aucune répartition entre déchets textiles et déchets plastiques, ne dit pas si les catégories ont été traitées ensemble ou dans des lots séparés, et ne fournit ni nombre de lots ni chiffre indiquant quelle part des déchets entrants a abouti à du r-PET. Il ne dit pas ce qu’il est advenu du coton, de l’élasthanne, des colorants et des apprêts.
L’allégation de performance est celle de l’entreprise. Selon le communiqué, les fibres ont montré une « parfaite compatibilité avec les procédés textiles conventionnels » ainsi qu’une résistance mécanique, une aptitude à la teinture et une solidité des couleurs « équivalentes à celles du polyester vierge ». Le communiqué ne nomme ni le laboratoire d’essai, ni les méthodes d’essai, ni les résultats. Un partenaire de marque, PUMA, y est cité affirmant que « des déchets PET complexes peuvent être recyclés en fibres polyester de haute qualité dans des conditions industrielles existantes ».
Ce que cela établit. Selon les dires de l’entreprise, du r-PET fabriqué à partir de monomères récupérés par voie enzymatique est passé sur des lignes textiles industrielles ordinaires sans manipulation particulière et a permis de produire un vêtement. C’est important, car un polymère recyclé qui exige une manipulation particulière chez chaque transformateur a une valeur limitée, quelle que soit la manière dont il a été fabriqué. Ce que le communiqué n’établit pas, c’est le fonctionnement en continu de l’étape de recyclage, son fonctionnement à l’échelle commerciale, le rendement des déchets au polymère, ni le coût.
Comment une enzyme coupe le PET, et pourquoi la cristallinité en est la clé
La réaction est l’hydrolyse d’une liaison ester. Le PET est un polyester d’acide téréphtalique (TPA) et d’éthylène glycol (EG). Une PET-hydrolase additionne de l’eau sur les liaisons ester et libère du TPA et de l’EG, en passant par des intermédiaires courts. L’étape se déroule dans l’eau à température modérée : Carbios décrit son procédé comme une dépolymérisation « en milieu aqueux à basse température (env. 65 °C) » après un prétraitement tel que l’extrusion et la réduction de taille (Document d’enregistrement universel 2025 de Carbios, p. 19).
L’enzyme de référence est issue de l’ingénierie des protéines. En 2020, des chercheurs de Carbios et de laboratoires toulousains ont décrit un variant modifié de la cutinase de compost de feuilles et de branches (leaf-branch compost cutinase), LCC-ICCG, qui dépolymérisait au moins 90 % du PET en monomères en 10 heures, à raison de 200 g de PET par kilogramme de mélange réactionnel et de 3 mg d’enzyme par gramme de PET. Ils ont également fabriqué des bouteilles à partir des monomères recyclés (Tournier et al., Nature, 2020). LCC-ICCG reste une enzyme de référence courante dans les études universitaires citées ci-dessous.
Le PET cristallin résiste à l’enzyme. Les chaînes de PET agencées en cristallites n’ont pas la mobilité dont l’enzyme a besoin pour les hydrolyser efficacement ; le PET semi-cristallin est donc d’abord fondu puis refroidi rapidement pour obtenir un état majoritairement amorphe (Garate et al., PNAS, 2025). Des chercheurs du National Renewable Energy Laboratory (NREL) américain notent que la plupart des PET-hydrolases exigent une cristallinité du substrat « généralement <15 % » et un contrôle du pH proche de la neutralité (Murphy et al., Nature Chemical Engineering, 2025). La température de réaction est un compromis. Les chaînes amorphes doivent être suffisamment mobiles pour être attaquées, ce qui plaide pour un fonctionnement au-dessus de la transition vitreuse du PET, mais cette même mobilité permet au polymère de recristalliser, ce qui ralentit l’hydrolyse et peut finir par l’arrêter. Le PET se prête au procédé parce qu’il cristallise lentement au voisinage de cette fenêtre (Garate et al.).
La manière de réaliser l’amorphisation modifie l’économie du procédé. Murphy et al. ont comparé deux voies en laboratoire. Une poudre cryobroyée (environ 10 % de cristallinité) a été entièrement dépolymérisée en environ 10 heures. Des granulés obtenus par extrusion de paillettes de bouteilles recyclées dans un bain d’eau refroidie (également environ 10 % de cristallinité) ont mis environ 50 heures pour atteindre une conversion complète dans les mêmes conditions. Dans leur modèle de procédé, les granulés, plus lents, restaient pourtant avantageux, car le cryobroyage nécessite de l’azote liquide et une unité de séparation de l’air. La voie de granulation modélisée présentait, pour cette étape, un coût d’installation inférieur de 60 % et un coût d’exploitation inférieur de 30 %.
Dans les procédés en réacteur étudiés, une conversion élevée dépend de la mise du PET à l’état largement amorphe avant la réaction et de la limitation de sa recristallisation pendant celle-ci.
Le champ est étroit, et volontairement. Il s’agit d’un procédé contrôlé en réacteur pour du PET prétraité, à environ 65 °C, avec des enzymes modifiées et un contrôle du pH. Il ne dit rien du comportement du PET dans le sol, l’eau ou les décharges, où aucune de ces conditions n’existe. Il ne se transpose pas non plus automatiquement à d’autres polyesters. Dans l’étude des PNAS, le poly(téréphtalate de butylène) (PBT) entièrement cristallin, qui ne peut pas être amorphisé par trempe à l’eau glacée, a donné un taux de dépolymérisation inférieur à 1 % après 24 heures avec LCC-ICCG.
Pourquoi les déchets textiles ne sont pas des paillettes de bouteilles
Le PET des fibres n’est pas formulé comme celui des bouteilles. Les bouteilles sont faites de PET de masse molaire élevée, avec peu d’additifs, et sont faciles à trier. De nombreuses fibres et étoffes contiennent des chaînes polymères courtes ou des agents nucléants qui accélèrent délibérément la cristallisation, et les colorants, les pigments et d’autres polymères peuvent avoir le même effet (Garate et al.). Le groupe des PNAS a mesuré directement la différence. La cristallinité de paillettes de bouteilles est passée de 30 % à 10 % après trempe à l’état fondu, et celle d’une doublure de maillot de bain en PET de 39 % à 15 %. Après 24 heures avec LCC-ICCG à 65 °C, les paillettes de bouteilles amorphisées ont atteint 94 % de dépolymérisation et le textile 83 % ; des paillettes de bouteilles non amorphisées ont atteint 52 %.
Les mélanges et les chutes de production sont plus difficiles encore. Une étoffe de vêtement de sport composée d’un mélange de fibres de PET et de PBT n’a atteint que 13 % de dépolymérisation après amorphisation, car le PBT a recristallisé à la température de réaction et a entraîné le PET avec lui. Une chute automobile de non-tissé en PET a atteint 36 % dans un lot, et moins dans d’autres (Garate et al.). La solution proposée par les auteurs eux-mêmes, un mélange réactif à l’état fondu destiné à obtenir des copolyesters à cristallisation lente, a porté certains de ces rendements à environ 90 % en laboratoire. Il s’agit d’une voie de recherche, pas d’une étape industrielle établie. Protein Evolution Inc. a soutenu l’étude ; certains coauteurs étaient affiliés à l’entreprise ou avaient travaillé pour elle comme consultants, et plusieurs figuraient sur des demandes de brevet connexes.
Les fibres autres que le PET doivent bien aller quelque part. Des études de laboratoire ont démonté des textiles mélangés étape par étape à l’aide de différents agents :
- Enzymes séquentielles. Une protéase puis une cellulase ont été utilisées pour récupérer les briques de base des fibres de laine et de cellulose dans des mélanges modèles et dans un échantillon réel de déchets textiles. La quantité récupérée dépendait du composant fibreux et de l’échantillon, et la récupération de la cellulose diminuait dans les mélanges modèles plus riches en PET. Le PET restant a été évalué séparément, par spectroscopie infrarouge ; ces chiffres de récupération ne mesurent pas la récupération du PET (Quartinello et al., Polymers, 2018).
- Enzyme puis solvant. Après élimination enzymatique de la laine d’une étoffe laine/PET/élasthanne, l’élasthanne a été dissous dans le diméthylsulfoxyde (DMSO) à 120 °C en 10 minutes, laissant des fibres de PET intactes (Boschmeier et al., Waste Management & Research, 2025). Le plus grand lot décrit portait sur 200 g de textile dans une cuve de 4 litres.
- Cellulase puis PET-hydrolase. Dans des mélanges polyester–coton 65/35, 70/30 et 80/20, le coton a d’abord été hydrolysé, puis le PET a été dépolymérisé par une hydrolase modifiée. Le résumé fait état d’une récupération des monomères de 90–92 % et d’une pureté du TPA supérieure à 99 % par RMN (Wang et al., Chinese Journal of Biotechnology, 2025 ; seul le résumé a été consulté).
Il s’agit de démonstrations de laboratoire distinctes, réalisées sur des étoffes différentes. Aucune ne décrit ce que Carbios fait du coton, de l’élasthanne ou des apprêts, ce que l’entreprise n’a pas divulgué dans les documents examinés.
La voie en place pour la fibre de polyester recyclé part des bouteilles. Textile Exchange, une association professionnelle, estime qu’environ 9,7 millions de tonnes de polyester recyclé ont été produites en 2025 et qu’environ 97 % de ce volume provenait de bouteilles en plastique (Textile Exchange, Materials Market Report 2026). Ce chiffre décrit l’origine de la matière première, et non la technologie de recyclage employée, et les quelques pour cent restants ne relèvent pas tous du recyclage textile à textile. Les bouteilles propres présentent des avantages dont les déchets textiles sont dépourvus : un polymère uniforme, peu d’additifs et une collecte établie. Les auteurs du NREL écrivent que le PET propre et de haute qualité « peut et doit être recyclé mécaniquement en raison des avantages énergétiques inhérents à cette approche », et voient dans la dépolymérisation une voie pour les flux que le recyclage mécanique traite mal, comme les thermoformés, les bouteilles colorées, les textiles et les fines.
De l’hydrolysat au monomère de qualité polymère
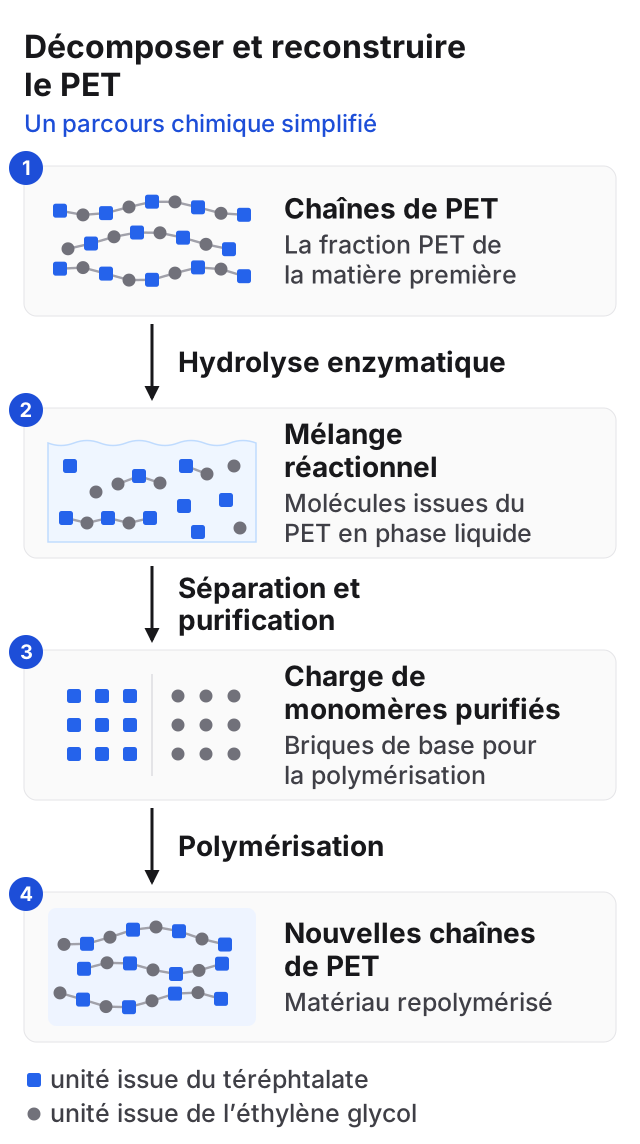
L’étape enzymatique laisse une liqueur aqueuse diluée qu’il faut encore épurer. La transformer en monomères assez propres pour la polymérisation est un problème de séparation, et l’étude de procédé du NREL présentée plus loin situe ici, plutôt que dans l’enzyme, une grande partie du coût et de la charge environnementale de la conception qu’elle modélise. Carbios énumère ses opérations en aval comme suit : « filtration, décoloration, purification, cristallisation de l’AT [acide téréphtalique], distillation du MEG » (Document d’enregistrement universel, p. 19). Les documents examinés ne donnent ni la chimie ni les chiffres de consommation de ces étapes.
Dans les conceptions du NREL, le contrôle du pH crée un problème de sels. Chaque TPA libéré est un diacide, si bien que le milieu s’acidifie au fil de la réaction, alors que la plupart des PET-hydrolases exigent un pH proche de la neutralité. Dans le procédé que Murphy et al. ont testé et modélisé, une base est ajoutée en continu, et le TPA se retrouve sous forme de sel dissous ou précipité. Dans leur conception conventionnelle, l’hydroxyde de sodium maintient le pH et l’acide sulfurique reconvertit ensuite le sel disodique en TPA. Cela génère 0,85 kg de sulfate de sodium par kilogramme de TPA (Murphy et al.). L’équipe du NREL a testé l’hydroxyde d’ammonium à la place. Lors d’essais en bioréacteur de 0,25 litre, le sel de téréphtalate d’ammonium a précipité et a pu être scindé à nouveau en TPA et en ammoniac par chauffage à environ 190 °C, ce qui permet de recycler l’ammoniac. Dans leur modèle, cela réduisait de plus de 99 % la consommation d’acide et de base, et de 74 % le coût d’exploitation annuel de ces opérations unitaires. Les rendements moyens en TPA lors des essais en réacteur à cinq passes étaient de 87,8 % avec l’hydroxyde de sodium et de 91,1 % avec l’hydroxyde d’ammonium. Il s’agit des choix et des résultats de l’étude ; les documents examinés n’indiquent pas comment Carbios contrôle le pH ni comment elle récupère le TPA.
L’éthylène glycol doit être extrait de l’eau. L’EG sort du réacteur sous forme de solution aqueuse diluée, et l’élimination de l’eau par distillation est énergivore. Dans la conception de référence antérieure du NREL, la récupération de l’EG représentait 88 % de la consommation de vapeur. L’équipe a constaté que LCC-ICCG ne perdait aucune activité significative sur 24 heures tant que la concentration en EG ne dépassait pas 250 g/L. Cela a permis un schéma fed-batch (alimentation discontinue) dans lequel du PET et de l’enzyme frais sont ajoutés plusieurs fois à la même liqueur, ce qui augmente la concentration en EG avant la distillation. Expérimentalement, la liqueur n’a pas dépassé 70 g/L en raison de contraintes d’équipement ; le modèle de procédé supposait 250 g/L. Pour en savoir plus sur le glycol lui-même, consultez la fiche composé de l’éthylène glycol sur ChemAbout.
Dans le modèle du NREL portant sur les balles d’emballages, l’enzyme représentait une faible part du coût ; le prétraitement et les séparations autour de l’enzyme constituaient des postes de coût importants.
Les indicateurs mis en avant mesurent des choses différentes. Les annonces de performances de recyclage rapportent souvent l’un des indicateurs ci-dessous en laissant les autres de côté.
| Indicateur | Ce qu’il mesure | Exemples de valeurs (source, date) |
|---|---|---|
| Taux de conversion | Part du PET présent dans le réacteur qui a été dépolymérisée | « Plus de 95 % de conversion en 24 heures démontrés sur des flux textiles complexes post-consommation » (Carbios, 21 juillet 2026 ; aucune donnée publiée) ; au moins 90 % en 10 h (Tournier et al., 2020) |
| Rendement en monomère | TPA (ou EG) effectivement récupéré, en part de la quantité théorique | 87,8 % et 91,1 % de rendement moyen en TPA lors d’essais en bioréacteur à cinq passes (Murphy et al., 2025, PET amorphe cryobroyé) |
| Pureté | Part du produit récupéré constituée du monomère visé | PET résiduel et oligomères : 2,9 % des solides de téréphtalate d’ammonium récupérés avant recristallisation (Murphy et al., 2025) ; TPA >99 % par RMN (Wang et al., 2025, résumé) |
| Teneur en matière recyclée | Part d’intrants recyclés dans le produit final | « produits en polyester 100 % recyclé » (Carbios, 29 septembre 2026) ; le modèle du NREL fixe la teneur en matière recyclée à 98 %, car de l’EG d’appoint d’origine pétrochimique est utilisé lors de la polymérisation |
| Rendement massique global du procédé | Produit sortant par tonne de déchets entrants | 0,92 kg de r-PET par kg de balle, valeur modélisée (Murphy et al., 2025) ; non divulgué pour la validation de septembre |
Tableau 2. Cinq indicateurs souvent confondus. Une valeur élevée pour l’un d’eux en dit peu sur les autres.
Un produit peut être composé à 100 % de polyester recyclé alors qu’une part importante des déchets entrants quitte le procédé sous une autre forme. La conversion peut être élevée alors que le rendement après purification est plus faible. La pureté n’a de sens que rapportée à une spécification, et les documents de Carbios examinés n’en donnent aucune pour le r-PET de septembre.
Ce à quoi un modèle de procédé peut répondre
Le modèle public le plus détaillé porte sur les déchets d’emballage, pas sur les textiles. Murphy et al., étude évaluée par les pairs du NREL, de l’University of Massachusetts Lowell et de l’University of Portsmouth publiée en mai 2025, combine des données de laboratoire avec une simulation de procédé ainsi qu’une analyse technico-économique et une analyse du cycle de vie. Plusieurs auteurs ont déposé des demandes de brevet provisoires aux États-Unis portant sur la récupération du glycol et du sel de téréphtalate décrite dans l’article, et l’un des auteurs est membre du comité consultatif de Samsara Eco, comme l’indique l’article. L’étude relève de la recherche sur les procédés. Ce n’est l’audit d’aucune entreprise, et elle ne modélise pas le procédé de Carbios.
Ce qui a été modélisé. Une usine traitant 150 tonnes par jour (environ 55 000 tonnes par an) de balles de thermoformés et de PET coloré post-consommation, achetées 0,40 USD/kg avec 5 % d’impuretés. Les étapes du procédé étaient l’extrusion à l’état fondu et la granulation, la dépolymérisation à 20 % en masse de solides et à 65 °C avec 24 heures par passe (plus rapide que les quelque 50 heures mesurées pour les granulés ; à 72 heures, le prix modélisé n’augmente que d’environ 4 %), cinq passes sur la même liqueur, le contrôle du pH à l’hydroxyde d’ammonium et la distillation de l’EG avec recompression mécanique de vapeur. Les coûts sont exprimés sur une base 2022, avec une durée de vie de l’usine de 30 ans et un taux de rendement interne après impôt de 12 % (informations supplémentaires, tableau 8).
Ce qu’il a montré, dans ces limites. Le prix de vente minimum (MSP) modélisé du PET recyclé, c’est-à-dire le prix auquel la valeur actuelle nette de l’usine est nulle, était de 1,51 USD/kg. L’article le compare à un prix de marché moyen aux États-Unis du PET de qualité bouteille de 1,87 USD/kg sur 2018–2022. Sa figure consacrée aux coûts indique aussi une moyenne sur cinq ans pour le PET de qualité bouteille en Asie du Nord-Est de 1,15 USD/kg, inférieure au MSP modélisé. Les principaux contributeurs au MSP étaient la récupération du capital (34 %) et la matière première (30 %). Le traitement des déchets contribuait pour 9 %, l’enzyme pour environ 4 % et l’électricité pour environ 5 %.
C’est le prix de la matière première qui fait le plus varier le résultat. Lorsque l’analyse de sensibilité des auteurs a porté le prix de la matière première de 0,40 USD/kg à 1,00 USD/kg, chiffre qu’ils présentent comme le prix estimé des « textiles triés manuellement et débarrassés de leurs accessoires », le MSP modélisé est passé de 1,51 USD/kg à environ 2,20 USD/kg (tableau supplémentaire 23). Seul le prix changeait dans ce scénario. Le procédé, les rendements et les impuretés restaient ceux de la conception pour balles d’emballages ; il ne s’agit donc pas d’un modèle de déchets textiles mélangés. Une usine plus petite (50 tonnes par jour) donnait 1,98 USD/kg.
Le résultat environnemental a un périmètre déclaré. Selon une approche du berceau à la sortie d’usine (cradle-to-gate), de la collecte du PET post-consommation au granulé de r-PET, le procédé modélisé émettait 46 % de gaz à effet de serre de moins que la production de PET vierge, et 62 % de moins avec une électricité et une chaleur décarbonées. Il obtenait de moins bons résultats que le PET vierge en matière de toxicité humaine et d’utilisation des sols, principalement en raison du traitement des déchets, de la collecte de la matière première et de la production d’enzymes. Les auteurs concluent que « la production de déchets reste le principal défi », en relevant environ 3 % en masse d’EG dans le flux d’eaux usées.
Ce à quoi le modèle ne peut pas répondre. Il ne peut donner ni le coût d’une usine alimentée en textiles, ni le rendement obtenu à partir de déchets textiles mélangés réels, ni la fiabilité d’une usine sur plusieurs années, ni les marges d’une entreprise. Il montre quelles variables déterminent le résultat : le prix et la qualité de la matière première, l’intensité capitalistique, le taux de solides, la taille de l’usine et les séparations autour de l’enzyme.
Les preuves encore nécessaires pour une production commerciale
Où en sont les usines de Carbios. La construction de l’usine de Longlaville, dimensionnée pour environ 50 000 tonnes de déchets de PET par an, a commencé en octobre 2023 et a été suspendue en décembre 2024 (Document d’enregistrement universel, p. 24). Le 3 août 2026, Carbios a indiqué que la due diligence (audit préalable) en cours ne lui permettrait pas d’atteindre son objectif de bouclage financier au 30 septembre 2026, et que cela « décale mécaniquement l’horizon prévisionnel de démarrage de production ». L’objectif précédent était le premier semestre 2028 (Carbios, 3 août 2026). Aucun des documents de Carbios examinés ne donne de nouvelle date de démarrage. Le rapport semestriel publié en septembre indique que le financement de l’usine reste à obtenir et estime le coût de construction de l’usine à 230 millions d’euros (rapport semestriel 2026 de Carbios, p. 6 et 19, en français). Carbios fait état de l’approbation des comités de crédit d’une majorité de prêteurs, de la poursuite de la due diligence par des agences de crédit à l’exportation et des partenaires en fonds propres, de 42,5 millions d’euros de subventions publiques obtenues, et d’un accord avec l’industrie des boissons en cours de finalisation qui, selon elle, devrait porter les préventes à 60 % de la capacité nominale. Elle indique aussi que des examens indépendants des aspects techniques, économiques, environnementaux et juridiques du projet « confirment sa viabilité économique et la pertinence de son implantation sur le territoire français ». Les rapports sous-jacents n’étaient ni inclus dans les documents de Carbios examinés pour cet article, ni accessibles par un lien depuis ceux-ci. Par ailleurs, Carbios prévoit que la première usine sous licence de son partenaire chinois Wankai, à Haining, soit mise en service d’ici le premier semestre 2028 (Carbios, 2 juin 2026).
Il s’agit de faits relatifs au financement et à la construction des projets d’une seule entreprise. Un financement tardif ne prouve pas un échec technique, et des approbations de prêteurs ou des partenariats avec des marques ne prouvent pas la compétitivité des coûts. Cet article n’a pas passé en revue les usines de dépolymérisation enzymatique ou chimique d’autres entreprises.
Sept types de preuves permettraient de combler l’écart. Aucune ne peut être fournie par un lot de démonstration ou une validation du produit.
- Un bilan matière pour les matières premières textiles. Les tonnes de déchets entrants, les tonnes de r-PET sortantes, ainsi que la destination et la quantité de chaque flux autre que le PET : coton, élasthanne, colorants, apprêts et résidus.
- Des spécifications publiées, avec leurs méthodes. Des spécifications pour les monomères et le polymère, et des résultats d’essais sur les vêtements avec des méthodes nommées, afin que l’affirmation « équivalentes à celles du polyester vierge » puisse être vérifiée.
- Des données de fonctionnement en continu. Le temps de marche, la régularité d’un lot à l’autre, la consommation d’enzyme par tonne et la fréquence à laquelle les unités de purification s’encrassent ou doivent être nettoyées, sur des mois plutôt que sur des campagnes.
- Un approvisionnement en volume. Les déchets textiles doivent être collectés, triés selon leur composition et débarrassés des fermetures éclair, des boutons et des impressions avant d’atteindre un réacteur. Les propres déclarations de risques de Carbios désignent la constitution de la chaîne d’approvisionnement comme un risque, même pour les matières premières issues d’emballages (Document d’enregistrement universel, p. 51).
- Les effluents et les sous-produits. Le volume et le traitement des eaux usées, ainsi que le devenir des sels et du glycol résiduel, que le modèle du NREL identifie comme la principale charge environnementale restante.
- Un coût à l’échelle de l’usine aux prix réels de la matière première. Des coûts mesurés sur une usine en fonctionnement, plutôt que des coûts modélisés à partir d’une conception prévue pour une autre matière première.
- Une analyse du cycle de vie pour les matières premières textiles. Réalisée avec un périmètre déclaré et un produit de comparaison déclaré, puisque le modèle publié porte sur des balles d’emballages.
Un T-shirt recyclé montre que le matériau fonctionne dans une usine textile. Évaluer les performances commerciales exige des preuves d’un fonctionnement soutenu, d’une qualité de produit constante et de l’économie du procédé dans des conditions d’exploitation représentatives.
La validation de septembre a répondu à une vraie question que les travaux antérieurs avaient laissée ouverte, et elle y a répondu sur des équipements textiles industriels. Les questions qui subsistent portent sur l’étape de recyclage elle-même à grande échelle, et les documents de Carbios examinés ici ne publient pas les données d’exploitation d’usine qui permettraient d’y répondre.
Les citations tirées des communiqués de presse de Carbios (29 septembre, 21 juillet, 3 août et 24 septembre 2026) reprennent le texte de la version française officielle de ces communiqués. Les autres citations, notamment celles des travaux de recherche et du document d’enregistrement universel 2025 de Carbios, cité dans sa version anglaise, sont des traductions françaises réalisées par ChemAbout et non des versions officielles. Le reste de l’article est traduit de la version anglaise approuvée, qui fait foi pour cet article ; l’emploi des citations officielles en français ne constitue ni une nouvelle analyse ni une nouvelle vérification des faits. Le rapport financier semestriel est cité d’après son original français.
Références et lectures complémentaires
Communications de l’entreprise (Carbios)
- Carbios, Carbios and the Fiber-to-Fiber Consortium successfully validate the industrial-scale production of recycled polyester T-shirts made from complex plastic and textile waste, 29 September 2026
- Carbios, Carbios reports first-half 2026 results, 24 September 2026
- Carbios, Rapport financier semestriel 2026 (half-year financial report, in French)
- Carbios, Carbios provides an update on the financing of its Longlaville plant project, 3 August 2026
- Carbios, Carbios reaches milestone of 100 batches at its Industrial demonstration plant and expands its licensing offering to the textile market, 21 July 2026
- Carbios, Update on the Carbios – Wankai project in China, 2 June 2026
- Carbios, 2025 Universal Registration Document
Recherche
- Murphy NP, Dempsey SH, DesVeaux JS et al. Process innovations to enable viable enzymatic poly(ethylene terephthalate) recycling. Nat Chem Eng 2025;2:309–320 (accepted manuscript, OSTI)
- Tournier V, Topham CM, Gilles A et al. An engineered PET depolymerase to break down and recycle plastic bottles. Nature 2020;580:216–219
- Garate H, Freymond C, Breloy L et al. Reactive mixing enables enzymatic depolymerization of recalcitrant or unsortable polyester wastes. Proc Natl Acad Sci USA 2025;122
- Quartinello F, Vecchiato S, Weinberger S et al. Highly selective enzymatic recovery of building blocks from wool-cotton-polyester textile waste blends. Polymers 2018;10:1107
- Boschmeier E, Mehanni D, Sedlmayr VL et al. Recovery of pure PET from wool/PET/elastane textile waste through step-wise enzymatic and chemical processing. Waste Manag Res 2025
- Wang H, Cun Y, Wang M et al. Enzymatic depolymerization of polyester-cotton textiles for the recovery of terephthalic acid. Sheng Wu Gong Cheng Xue Bao (Chin J Biotechnol) 2025
Données sectorielles